72%矽鐵(FeSi72)已成為全球碳鋼與低合金鋼生產的主力牌號。其矽含量最低72%,成本結構通常比FeSi75低8-12%,為絕大多數結構鋼、螺紋鋼及商業鋼種提供卓越的脫氧性能。了解如何指定正確的微量元素輪廓、匹配冶金容器粒度及優化添加實務,是從此經濟型合金中獲取最大價值的關鍵。如需更廣泛的FeSi牌號比較,請參閱我們的完整指南: 矽鐵脫氧:牌號選擇.
雖然FeSi75常用於高潔淨度應用,但FeSi72約佔全球矽脫氧需求的60-70%。其略低的矽含量被每公斤有效矽的競爭力價格所抵消,且其微量元素輪廓——特別是天然較低的鈣含量——在某些連鑄操作中具有優勢。本指南為在電弧爐(EAF)、氧氣轉爐(BOF)、鋼包爐(LF)及鑄造應用中指定、採購及優化FeSi72提供完整的技術框架。
FeSi72中的微量元素化學成分:應指定哪些項目
FeSi72中28%的非矽部分主要由鐵及一系列殘留元素組成,這些元素深刻影響鋼材潔淨度、可鑄性及最終機械性能。與FeSi75常見的更嚴格規格不同,FeSi72提供更寬廣但仍可控的化學成分窗口,買家必須了解以避免品質意外。
鋁(Al):雙刃劍脫氧劑
FeSi72中的鋁含量通常在 1.0%至2.5%範圍內,它既是強效輔助脫氧劑,也是有害氧化鋁(Al₂O₃)夾雜物的潛在來源。對於 一般螺紋鋼與結構鋼 生產,1.5-2.0%的鋁含量完全可接受且實際上有利,因為鋁提供輔助脫氧,減少單獨添加鋁粒的需求。然而,對於 線材、冷鐓品質及HSLA鋼板 等級,建議指定 低鋁FeSi72(Al ≤ 1.0%) 。在此水平下,固態氧化鋁團簇形成及後續浸入式水口(SEN)堵塞的風險顯著降低。向Bright Alloys訂購時,我們的 FeSi72產品規格 包含經認證的鋁含量範圍,以便您根據潔淨度要求匹配化學成分。
碳(C):低基線,穩定供應
標準FeSi72的碳含量為 0.1-0.3%。對於大多數碳鋼牌號(最終產品碳含量0.15-0.50%),此碳貢獻可忽略不計——每噸鋼添加10公斤FeSi72最多增加0.003%碳。然而,對於超低碳(ULC)和無間隙原子(IF)鋼,即使此微量碳也必須計入總碳預算。FeSi72的碳含量本質上低於某些矽錳和錳鐵合金,使其成為需要最小化增碳時的優先矽源。
鈣(Ca):FeSi72的天然優勢
FeSi72與FeSi75之間最顯著的化學差異之一是鈣含量。FeSi72通常含有 0.3-0.8% Ca,遠低於FeSi75常見的0.5-1.5%鈣範圍。此較低的鈣基線源於生產過程中原料選擇與爐體操作的差異。冶金影響有兩方面:首先,處理加硫易切削鋼種時,形成硫化鈣(CaS)的風險降低;其次,鈣對氧化鋁夾雜物的改性作用較小,當鑄造廠或鋼廠傾向於透過單獨的鈣處理來管理夾雜物形態時,此點有利。對於在包晶級板坯上遇到CaS相關表面品質問題的操作,從高鈣FeSi75切換至標準FeSi72已解決問題,無需額外製程變更。
磷(P)與硫(S):純度標準
高品質FeSi72維持 P ≤ 0.05% and S ≤ 0.03% 作為標準。這些限制對幾乎所有商業鋼種均足夠。對於關鍵應用——如抗酸性服務管線鋼(抗HIC)或低溫鋼——可依要求提供更嚴格的規格(P ≤ 0.04%,S ≤ 0.02%)。FeSi72的經濟優勢在於,這些標準純度水平無需支付與FeSi75通常更嚴格默認規格相關的溢價。對於生產API管線鋼或壓力容器鋼的操作,我們的 FeSi72 材料隨附完整的工廠檢驗證書,記錄每爐的磷和硫含量,確保完全可追溯性。
粒度選擇:FeSi72的五種工業級別
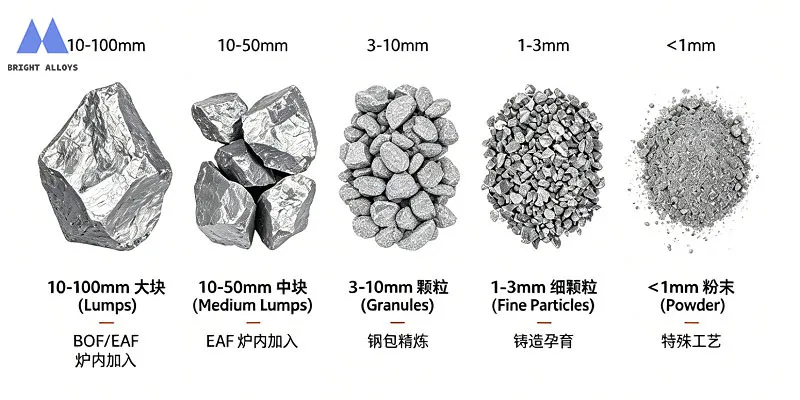
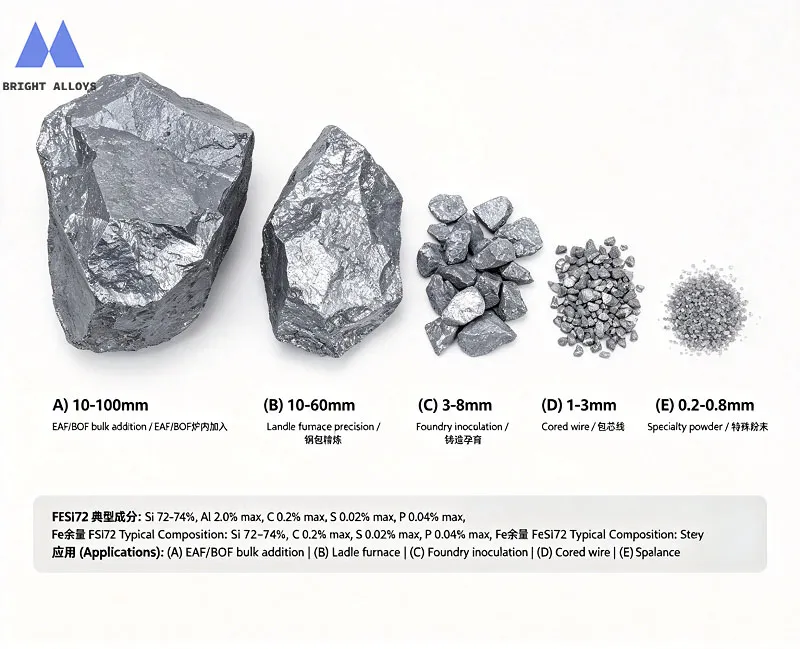
FeSi72經破碎和篩分為五種主要粒度範圍,每種針對特定冶金添加方法進行優化。選擇錯誤的尺寸可能導致氧化損失超過15個百分點,而正確的尺寸通常可實現90%以上的回收率。
10-100mm:EAF和BOF大量添加
The 10-100mm 級別是EAF和BOF容器中大量添加的標準,其熔池深度超過1.5米。較大的質量確保合金穿透泡沫渣層並在溶解前到達金屬熔池。在生產螺紋鋼等級的EAF操作中,10-100mm FeSi72可實現典型的矽回收率 85-90%。關鍵製程變數是添加時機:在吹氧後且還原渣形成後添加FeSi72,可最大限度地減少渣中殘留FeO造成的氧化。
10-60mm:鋼包爐精確添加
對於 鋼包爐(LF)和BOF出鋼 添加,更嚴格的 10-60mm 範圍是首選規格。與10-100mm相比,此更窄的分佈在氬氣攪拌下提供更可預測的溶解動力學。顆粒足夠大以穿透鋼包渣層(通常50-80mm厚),但在 3-5分鐘 的溫和氬氣鼓泡(150-250 NL/min)下完全溶解。此尺寸在鋼包爐處理的結構鋼和HSLA等級中持續提供 90-94%回收率 的回收率。
3-8mm:鑄造接種等級
The 3-8mm 細粒度是灰口鑄鐵和球墨鑄鐵鑄造廠中接種工作的主力。其均勻、受控的粒度分佈確保在鐵水中快速溶解(通常在1400-1450°C下1-2秒內),促進石墨的均勻成核。對於灰口鑄鐵,使用3-8mm的FeSi72,並控制Ca(0.3-0.6%)和Al(1.0-1.5%),可可靠地實現A型石墨結構。對於鎂處理後的球墨鑄鐵,此粒度範圍可支持超過200個/mm²的球墨數。
1-3mm:包芯線注入
The 1-3mm 粒度被包裝成包芯線,用於鋼包和中間包的精密微調。細小均勻的顆粒尺寸可確保一致的包芯線填充密度(通常為230-280 g/m),進而保證可預測的進料速率和溶解行為。使用1-3mm FeSi72的包芯線注入可實現 95-100% 的矽回收率 因為合金被深層輸送到鋼水中,完全繞過爐渣層。此方法對於最終化學成分微調特別有價值,其中目標窗口為±0.02% Si。
0.2-0.8mm:特種粉末應用
最細的 0.2-0.8mm 粉末是一種利基產品,用於連鑄的中間包覆蓋劑配方和鑄造廠的發熱冒口化合物中。在中間包應用中,FeSi72粉末被混入覆蓋劑中,以提供局部矽提升,有助於防止鋼液面處的再氧化。此尺寸不適用於直接添加到鋼水中,因為粉塵損失高,但當正確配製成粉末混合物時,它能在凝固前沿提供有針對性的冶金效益。
FeSi72 vs FeSi75:採購決策的實用比較
在FeSi72和FeSi75之間做選擇,取決於具體的鋼種要求、潔淨度目標和經濟性。下表提供了直接的技術和商業比較,以指導採購策略。有關FeSi75優化的深入探討,請參閱我們的配套指南 FeSi75粒度與化學成分選擇.
| 參數 | FeSi72 | FeSi75 | 決策指導 |
|---|---|---|---|
| 矽含量 | 72-75% | 75-78% | 當需要嚴格的±0.03% Si目標且要求最小爐渣稀釋時,優先選擇FeSi75 |
| 每公噸成本 | 基準(指數) | +8 至 12% | FeSi72每噸節省120-180美元;中型鋼廠年節省6萬至12萬美元 |
| 每有效公斤矽成本 | 基準(指數) | +3 至 6% | 在大多數市場條件下,FeSi72在純經濟矽交付方面勝出 |
| 鋁含量 | 1.0-2.5% | 0.5-2.0% | 對於關鍵潔淨度等級,FeSi75更容易採購到≤0.5% Al的產品 |
| 鈣含量 | 0.3-0.8% | 0.5-1.5% | FeSi72較低的Ca含量對包晶鋼種有利;FeSi75更適合鈣處理爐次 |
| 碳含量 | 0.1-0.3% | 0.1-0.2% | 兩者均適用於碳鋼;FeSi75對超低碳鋼種略優 |
| 全球供應情況 | 廣泛供應 | 廣泛供應 | FeSi72在新興市場的供應鏈更廣;交貨期更短 |
| 最佳鋼種 | 螺紋鋼、結構鋼、商品板、灰口/球墨鑄鐵 | HSLA、汽車板、彈簧鋼、軸承鋼、簾線鋼 | 根據夾雜物敏感性和潔淨度規範選擇 |
應用矩陣:FeSi72在鋼鐵和鑄造作業中的應用
以下矩陣將八種常見工業場景映射到最佳FeSi72規格,涵蓋容器類型、推薦粒度、關鍵化學參數和目標矽回收率。
| 應用/鋼種 | 容器 | 推薦粒度 | 化學成分重點 | 目標回收率 |
|---|---|---|---|---|
| 螺紋鋼(B500B, Grade 60) | 電弧爐/轉爐鋼包 | 10-100mm | 標準Al(1.5-2.0%),低P/S | 85-90% |
| 結構鋼(S355, A572) | 轉爐出鋼/鋼包爐 | 10-60mm | 適度Al(1.0-1.5%),Ca 0.3-0.6% | 90-94% |
| 電弧爐碳鋼板 | 帶鋼包爐的電弧爐 | 10-100mm | 標準Al(1.5-2.0%),S ≤ 0.03% | 87-92% |
| 灰口鑄鐵(FC250, GG25) | 澆注鋼包 | 3-8mm | 穩定的Al(1.0-1.5%),Ca 0.3-0.6% | 94-98% |
| 球墨鑄鐵(GGG40, 65-45-12) | 鎂處理後 | 3-8mm | 受控Ca(0.3-0.5%),低Al變體 | 95-99% |
| 包芯線微調添加 | 鋼包爐/中間包 | 1-3mm | 根據鋼種定制,嚴格的粒度控制至關重要 | 95-100% |
| 鋼包微調(最終化學成分) | 鋼包爐氬氣站 | 10-60mm | 批次間Al和Ca的低變異性 | 92-95% |
| 中間包粉末混合物 | 連鑄機 | 0.2-0.8mm | 低P/S,穩定的細粉百分比 | 按混合比例* |
* 中間包粉末回收率不作為獨立添加量測量;FeSi72粉末有助於整體中間包熔劑的冶金功能。
回收率優化:使用FeSi72最大化矽產出率
實現高矽回收率是區分成本效益高的FeSi72方案與昂貴方案的關鍵。在一個100噸的爐次中,FeSi72用量為1.5公斤/噸,回收率提高5個百分點意味著每爐次減少7.5公斤合金用量——按當前價格計算,每爐次約節省9-12美元。按每天20爐次、300個工作日計算,單一熔爐每年可節省54,000-72,000美元。
爐渣夾帶控制
影響矽回收率的單一最大可控因素是 從初煉爐到鋼包的爐渣夾帶。轉爐爐渣通常含有15-25%的FeO,而電弧爐爐渣在吹氧期間可能超過30% FeO。當FeSi72被添加到帶有過量夾帶爐渣的鋼包中時,矽會優先與FeO反應,而不是溶解到鋼水中:
Si + 2FeO → SiO₂ + 2Fe (ΔG° = −315 kJ/mol at 1600°C)
此反應在熱力學上有利且動力學上迅速。在轉爐上實施 渣擋或渣塞 技術,或在電弧爐上實施 偏心爐底出鋼(EBT) ,通常可將夾帶爐渣限制在每噸鋼低於3公斤。將夾帶量從8公斤/噸減少到2公斤/噸的操作,通常會使FeSi72回收率提高4-7個百分點。
添加時機與順序
對於轉爐出鋼,FeSi72應在 在出鋼重量的20-30%之後 進入鋼包後添加,確保有足夠的鋼水底層來浸沒合金。添加過早可能導致合金落在鋼包底部耐火材料上,形成低熔點的鐵橄欖石(2FeO·SiO₂)反應層。添加過晚——在爐渣開始夾帶之後——會在最糟糕的時刻將FeSi72暴露於氧化性爐渣。最佳添加窗口是 60-120秒 在出鋼過程中,當鋼包裝載三分之一到三分之二時。
氬氣攪拌協議
鋼包到達鋼包爐或氬氣站後,進行 軟吹氬攪拌 (通過透氣磚以150-250 NL/min的流量)3-5分鐘,足以使矽分佈均勻。過度攪拌(>400 NL/min)會打開爐渣眼,使鋼水表面暴露於大氣再氧化,抵消FeSi72剛剛完成的脫氧工作。攪拌強度應足以在爐渣表面產生輕微隆起,而不至於穿透。
工藝整合:FeSi72在煉鋼流程中的應用
上游:廢鋼和鐵水準備
FeSi72性能的品質在合金到達鋼廠之前就已開始。 廢鋼質量和鐵水化學成分 設定了鋼水的初始氧勢。高鏽蝕廢鋼或帶有大量氧化皮的廢鋼會引入額外的FeO,必須被還原。在轉爐操作中,鐵水矽含量(通常為0.3-0.8%)在吹煉過程中提供原位矽源;較高的鐵水矽含量會減少出鋼時的FeSi72添加需求,但過高的矽(>1.0%)會增加爐渣體積和耐火材料損耗。對於使用FeSi72作為主要鋼包脫氧劑的工廠,最佳鐵水矽目標是 0.4-0.6%.
中游:出鋼添加窗口
(如上所述)添加FeSi72的同時,會在出鋼序列後期補充添加錳鐵和/或矽錳。由於矽是比錳更強的脫氧劑,先添加FeSi72可建立初始脫氧,然後添加錳以達到最終的錳規格,而不會與溶解氧競爭。對於電弧爐操作,FeSi72通常在 60-120秒標記 (as described above) is complemented by adding ferro-manganese and/or silico-manganese later in the tap sequence. Since silicon is a stronger deoxidizer than manganese, adding FeSi72 first establishes the initial deoxidation, and the manganese addition follows to achieve the final Mn specification without competing for dissolved oxygen. For EAF operations, FeSi72 is typically added during 還原渣形成後的出鋼 (FeO + MnO < 2%)已建立後添加,或直接在出鋼時添加到鋼包中。
下游:連鑄相容性
與FeSi75相比,FeSi72較低的鈣含量(0.3-0.8%)為 包晶鋼種 (0.09-0.17% C)提供了明顯優勢。這些鋼種在連鑄過程中對縱向表面裂紋非常敏感,而具有高CaO/Al₂O₃比的鋁酸鈣會通過改變鋼液面處的結晶器保護渣性能而加劇問題。使用FeSi72作為主要矽源,其天然較低的鈣貢獻,降低了結晶器保護渣中不利的CaO富集風險。幾個板坯連鑄機操作已記錄到,在從高Ca FeSi75切換到標準FeSi72後,包晶裂紋指數降低了30-40%,並將此改善歸因於整個澆鑄序列中更穩定的結晶器保護渣粘度。
鑄造操作:FeSi72在鑄鐵生產中的應用
使用FeSi72進行灰口鑄鐵接種
對於灰口鑄鐵生產(FC200-FC300 / GG20-GG30等效),粒度為 3-8mm,含1.0-1.5% Al和0.3-0.6% Ca 的FeSi72可作為有效且經濟的接種劑。添加量通常為處理鐵水重量的 0.2-0.4% by weight ,在從處理包轉移到澆注包的過程中添加到金屬流中,或直接在澆口處添加到澆注流中。關鍵冶金功能包括:促進均勻的A型石墨片分佈、減少薄截面(低於6mm壁厚)的白口傾向,以及穩定鑄態顯微組織中的珠光體/鐵素體比例。與優質的含鋇接種劑相比,FeSi72為一般工程鑄件提供足夠的接種效果,成本約為其60-70%。
球墨鑄鐵鎂處理後
在球墨鑄鐵生產中,FeSi72被添加作為 鎂處理後的後期接種劑 (通常為FeSiMg或純鎂包芯線注射)。在從鎂處理鋼包轉移到澆注鋼包的過程中,以0.3-0.5%的比例將3-8mm的FeSi72加入金屬流中。此接種作用可抵消鎂的碳化物促進效應,並確保高球墨數(GGG40 / 65-45-12 等級要求 >150 球墨/mm²)。對於關鍵的球墨鑄鐵部件——例如汽車安全零件和風力發電機鑄件——建議使用 低鋁含量的FeSi72變體(Al 0.8-1.2%) 以最大程度降低因模具中鋁-水反應產生的氫氣吸收而導致的針孔缺陷風險。
常見FeSi72性能問題的故障排除
即使規格正確,操作變數仍可能降低FeSi72的性能。下表列出了鋼廠和鑄造廠常見的五種症狀及其根本原因和糾正措施。
| 症狀 | 可能原因 | 糾正措施 |
|---|---|---|
| 矽回收率低(<80%) | 爐渣夾帶過多;FeSi72添加時機過早或過晚;粒徑過小漂浮在爐渣中 | 採用擋渣錐/塞;優化添加時機至出鋼後60-120秒;改用10-100mm粒徑以確保深層熔池穿透 |
| 矽含量波動大(±0.05% Si) | 粒徑分佈不一致;批次間化學成分差異大;氬氣攪拌不足 | 指定更嚴格的粒徑範圍(例如10-60mm);從具備批次追溯能力的認證供應商採購;將氬氣流量提高至200-250 NL/min並持續5分鐘 |
| 澆鑄過程中水口堵塞 | 鋁含量過高;固態Al₂O₃簇狀物形成 | 改用低鋁FeSi72(Al ≤ 1.0%);考慮使用鈣線注射進行夾雜物改性 |
| 包晶表面裂紋 | 高鈣鐵合金導致保護渣中CaO富集;保護渣黏度不穩定 | 從高鈣FeSi75改用標準FeSi72(Ca 0.3-0.8%);每日監控保護渣的CaO/SiO₂比例 |
| 球墨鑄鐵中球墨數低 | 過大FeSi72顆粒未完全溶解;接種時機過晚 | 使用3-8mm篩分粒徑;確保在鎂處理後60秒內添加;確認流槽接種能準確命中金屬流中心 |
經濟分析:FeSi72的價值主張
從總擁有成本而非單純採購價格的角度來看,FeSi72的財務效益極具說服力。以一家年產50萬公噸螺紋鋼和結構鋼的中型電弧爐工廠為例:
情境:回收率提升5%
以每噸鋼添加1.5公斤FeSi72為基礎添加量,矽回收率為85%,該工廠每年消耗882公噸FeSi72。若將回收率提升至90%,消耗量將降至833公噸——節省了 49 公噸。以FeSi72市場價格約每公噸1,500美元計算,這相當於 每年直接材料成本節省 73,500 美元。若再考慮減少49噸所節省的運費、搬運和庫存持有成本,年度總效益通常超過 $100,000.
雙等級庫存策略
許多先進鋼廠現在採用 80/20 庫存模型:80%的矽需求由FeSi72滿足(用於螺紋鋼、結構鋼、商業中厚板),20%由FeSi75滿足(用於HSLA鋼、汽車鋼和潔淨度要求嚴格的鋼種)。此策略在大部分產量上利用FeSi72的單位成本優勢,同時保留優質FeSi75用於真正需要其更嚴格化學成分和更低鋁含量的鋼種。採用此方法的採購部門報告稱,鐵合金總成本降低了 5-8% ,且品質未受任何影響。要評估此策略是否適合您的特定產品組合,請造訪我們的 FeSi72 產品頁面 以獲取當前價格和供應情況。
結論:FeSi72的策略性應用方法
FeSi72遠不僅是FeSi75的低成本替代品——它是一種具有自身最佳應用領域的策略性獨特合金。冶金學家、採購經理和運營團隊的關鍵要點如下:
化學成分驅動價值。 理解並明確FeSi72中的鋁、鈣、碳、磷和硫含量,是區分大宗採購與工程解決方案的關鍵。標準FeSi72化學成分適用於70%的鋼鐵生產;知道何時需要更嚴格的規格(或改用FeSi75)是專業知識發揮價值之處。
粒徑與化學成分同等重要。 將FeSi72的粒徑與冶金容器相匹配——電弧爐用10-100mm,鋼包爐用10-60mm,鑄造廠用3-8mm,包芯線用1-3mm——直接決定矽回收率和製程穩定性。粒徑不匹配可能導致回收率損失10個百分點以上。
回收率是利潤所在。 在中型工廠中,矽回收率每提升5個百分點即可帶來六位數的年節省。控制爐渣夾帶、優化添加時機和適當的氬氣攪拌是回報率最高的三項運營改進措施。
FeSi72和FeSi75是互補的,而非競爭關係。 80/20庫存策略既能發揮FeSi72的經濟效益,又能確保在需要潔淨度時有優質FeSi75可用。這種雙等級方法是實現經濟高效矽脫氧的行業最佳實踐。
如需詳細討論您的特定應用需求——包括認證化學成分、粒徑供應情況和物流支援——請造訪 Bright Alloys FeSi72 產品頁面 或直接聯繫我們的技術團隊。