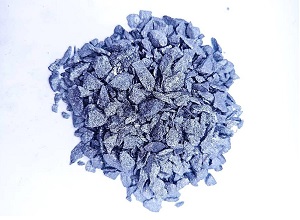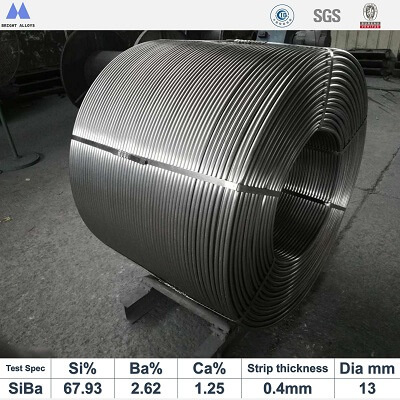


接種劑包芯線 – 用於灰口鑄鐵接種的FeSiBa合金
專為灰口鑄鐵及球墨鑄鐵晚期接種設計的高效接種線。確保顯微組織一致,改善機械性能,並減少衰退。提供Ø9mm、Ø13mm規格,可自訂合金芯。
| 芯部成分 | FeSi基,含Mg 3-6%、RE 1-3%、Ca 1-2%、Ba 1-2%、Al ≤1.5%(可依特定鑄鐵類型客製化) |
| 線材規格 | 直徑:Ø13mm ±0.5mm;外皮:低碳鋼;芯重:300-400 g/m(Ø13mm) |
| 應用 | 模具內或澆流晚期接種、球墨鑄鐵後處理、灰口鑄鐵減少白口 |
| 標準 | ISO 945, ASTM A247 (graphite structure), customer-specific specs |
接種劑包芯線 – 產品概述
我們的接種劑包芯線填充了特殊配方的FeSi基合金,含有鎂、稀土(RE)、鈣和鋇。專為熔融鑄鐵的精確晚期接種而設計,提供接種劑的均勻分佈並將衰退降至最低。包芯線方法確保一致的添加深度和高回收率。
產品核心優勢
- 精準接種: 餵線可控制直接添加到模具或澆流中,減少氧化和衰退。
- 優化石墨結構: RE and Ba promote Type A graphite in gray iron and nodularity in ductile iron.
- 減少白口: 有效消除薄壁鑄件中的碳化物。
- 客製化合金設計: 核心成分可根據原鐵化學成分和鑄件截面尺寸進行調整。
- 穩定的回收率: 鋼鞘保護活性元素(鎂、稀土)直至深入熔體中。
典型應用領域
- 球墨鑄鐵: 後期接種以提升球數並消除白口。
- 灰口鑄鐵: 改善石墨形態,減少過冷石墨。
- 緊湊石墨鑄鐵(CGI): 精確控制鎂以形成蠕蟲狀石墨。
- 型內及隨流接種: 澆注時直接加入。
如需客製化合金配方, 請聯繫我們的冶金團隊.
技術規格 – 接種劑包芯線
我們的接種劑包芯線以嚴格的芯粉重量公差和合金一致性製造。以下為標準參數及可供應的合金牌號。
包芯線參數
| 參數 | Ø13mm線材 |
|---|---|
| 直徑(mm) | 13.0 ±0.5 |
| 鋼鞘厚度(mm) | 0.35-0.45 |
| 芯粉重量(g/m) | 200-280(可客製化) |
| 總重量(g/m) | ~300-400 |
| 芯粉合金類型 | FeSiMgRE / FeSiBa / FeSiZr / 客製化 |
芯粉合金化學成分(典型接種劑牌號)
| 牌號 | Si (%) | Mg (%) | RE (%) | Ca (%) | Ba (%) | Al (%) |
|---|---|---|---|---|---|---|
| FeSiMg5RE3(標準) | 44-48 | 4.5-5.5 | 2.5-3.5 | 1.0-2.0 | – | ≤1.0 |
| FeSiBa4Ca2 | 65-70 | – | – | 1.5-2.5 | 3.5-4.5 | ≤1.5 |
| FeSiZr5 | 65-70 | – | – | 1.0-2.0 | – | ≤1.0 |
| FeSiMg6RE2 | 44-48 | 5.5-6.5 | 1.5-2.5 | 1.0-2.0 | – | ≤1.0 |
可供應的合金系統
- FeSiMgRE: 用於球墨鑄鐵接種(Mg 3-6%,RE 1-3%)
- FeSiBa / FeSiSr: 用於灰口鑄鐵減少白口
- FeSiZr: 用於緊湊石墨鑄鐵(CGI)
- 客製化混合: 可添加Bi、Mn、Cu
應用指南 – 接種劑包芯線
後期接種技術
線材在澆注過程中送入熔融流中(隨流接種)或直接送入模具中(型內接種)。典型送線速度:10-40 m/min,取決於澆注速度。添加量:按鐵水重量的0.05-0.15%。
球墨鑄鐵球化率改善
鎂處理後,添加接種劑包芯線以補償衰退並增加球數。建議添加量:按鐵水重量的0.1-0.3%作為線材。
送線參數
- 線材速度: 0.5-2 m/s(30-120 m/min)用於型內/隨流接種
- 注入點: 直接送入澆注盆或澆包流中
- 溫度範圍: 1350°C – 1500°C
包裝與物流 – 接種劑包芯線
包裝選項
- 線軸: 重型鋼製線軸,每軸1000-2000 kg。
- 線圈: 用於自動送線系統的帶狀纏繞線圈。
- 防護: 防潮包裝 + 鋼帶綑紮。
- 客製化: 線軸尺寸可配合您的放線器進行調整。
物流資訊
| 參數 | 詳情 |
|---|---|
| 最小訂購量 | 5公噸(樣品訂單可議) |
| 交貨期 | 訂單確認後10-15天 |
| 裝貨港 | 天津、上海、青島(中國) |
| 運輸選項 | FOB離岸價、CIF到岸價、CFR、DAP |
| 付款條件 | 電匯、即期信用狀 |
下載中心
包芯線供應商 | 矽鈣包芯線價格
包芯線供應商 · 矽鈣包芯線價格
常見問題 – 接種劑包芯線
接種劑包芯線中鎂的典型回收率是多少? +
鎂回收率通常為40-60%,取決於溫度、硫含量和送線方式。我們的線材設計可最大限度減少鎂蒸氣損失。
是否可以在出貨前委託第三方檢驗來檢查品質? +
當然可以,我們支持由SGS和BV等國際公認的品質檢驗機構進行第三方檢驗,以在出貨前驗證產品品質。檢驗涵蓋產品外觀、稱重、尺寸和化學成分分析。整個檢驗過程將以照片和書面記錄存檔,並與最終檢驗報告一併提供給您。這確保您對產品品質無任何疑慮。
這款線材能否同時用於灰鑄鐵和球墨鑄鐵? +
是的,我們提供針對每種鑄鐵類型優化的不同芯部合金。對於灰鑄鐵,我們推薦 FeSiBa 或 FeSiZr;對於球墨鑄鐵,推薦 FeSiMgRE。
如何確定正確的添加率? +
添加率取決於原鐵水 S 含量、斷面尺寸和目標球化率。通常為熔煉重量的 0.1-0.3%。我們根據您的工藝提供指導。
你們是否提供每批次的分析證書? +
是的,每個線軸/線圈都附有 COA,顯示準確的化學成分和芯部重量。
接種劑線材的保存期限是多久? +
在乾燥條件下(濕度<50%)儲存,可使用長達 4 個月。如需更長時間儲存,我們建議真空包裝。
為何選擇我們的包芯線
20+ 年經驗
專注於鐵合金生產,擁有深厚的行業知識
嚴格的品質管控
每批次均經過測試,以確保一致的成分和性能
全球運送
可靠的物流網絡,確保全球準時交付
品質與生產展示
探索我們的品質管控流程、生產設施和客戶互動
不同包芯線比較
正在載入產品概覽...