

C 95-98% 碳芯線 – 增碳劑線
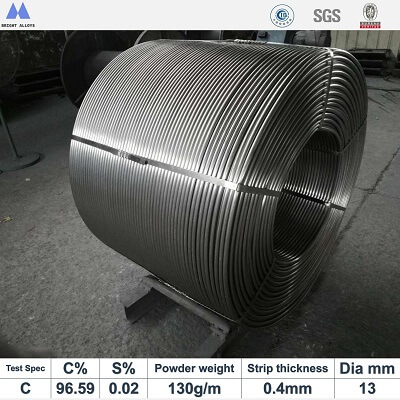
高純度碳芯線(石墨/石油焦基)用於鋼包爐、電弧爐和鑄造熔煉中精確調整碳含量。Ø9mm、Ø13mm,可定制芯部填充物。
| 芯部成分 | 固定碳 95-98%,硫 ≤0.05%,氮 ≤0.03%,灰分 ≤1.0%(石墨或煅燒石油焦) |
| 線材規格 | 直徑:Ø13mm ±0.5mm;外皮:低碳鋼(或鋼帶);芯重:300-400 g/m(Ø13mm) |
| 應用 | 鋼水精煉增碳、球墨鑄鐵增碳、特殊合金碳含量調整 |
| 標準 | YB/T 053-2016,ISO 9001品質管控 |
碳芯線 – 產品概述
我們的碳芯線專為需要精確高效增碳的冶金工廠而設計。芯部由高純度石墨碳或煅燒石油焦組成,硫、氮和灰分極低,包裹在成型鋼皮中。
產品核心優勢
- 高碳回收率: 由於深入注入鋼液,通常可達85-95%的回收率。
- 超低雜質: S ≤0.05%、N ≤0.03% – 適用於潔淨鋼及鑄造應用。
- 穩定餵料速率: 均勻的芯部密度確保精確的碳添加控制。
- 無粉塵損失: 包覆式設計可消除搬運和餵料過程中的碳粉塵。
- 可客製化: 提供不同的碳源(石墨、CPC)和芯部重量。
典型應用領域
- 鋼包精煉爐增碳: 脫碳後微調碳含量。
- 球墨鑄鐵生產: 精確調整碳含量以促進球狀石墨形成。
- 特殊鋼種: 軸承鋼、彈簧鋼,需要嚴格控制碳範圍。
- 鑄造熔煉: 感應爐中的碳校正,氮吸收極少。
針對特定線材規格, 請聯繫我們的技術團隊 以獲得個人化建議。
技術規格 – 碳芯線
芯線參數
| 參數 | Ø13mm 線材 |
|---|---|
| 直徑 (mm) | 13.0 ±0.5 |
| 外皮厚度 (mm) | 0.35-0.45 |
| 芯部重量 (g/m) | 130(可客製化) |
| 總重量 (g/m) | 300 |
| 芯部材料 | 石墨 / 煅燒石油焦 (CPC) |
芯部粉末化學成分(典型值)
| 等級 | 固定碳 (%) | 硫 (%) | N (%) | 灰分 (%) |
|---|---|---|---|---|
| 高純度石墨芯 | ≥98.0 | ≤0.05 | ≤0.02 | ≤0.8 |
| 優質 CPC 芯 | ≥97.0 | ≤0.05 | ≤0.03 | ≤1.0 |
| 標準 CPC 芯 | ≥95.0 | ≤0.10 | ≤0.05 | ≤1.2 |
可選芯部等級
- 石墨質: 超低 S 和 N,適用於最高品質鋼材。
- 石油焦: 具成本效益且純度良好。
- 客製化混合料: 可依特定冶金目標提供。
應用指南 – 碳芯線
鋼包精煉爐增碳
在脫氧和除渣後餵入。線速 2-5 m/s,深度 200-400 mm。碳回收率通常為 85-95%。根據目標碳含量和鋼液重量調整餵入長度。
鑄造應用
對於球墨鑄鐵,在 1400-1480°C 下餵入以達到所需的 CEV。使用低氮芯部等級以避免過量氮吸收。
餵料參數
- 線速: 2-5 m/s (120-300 m/min)
- 注入深度: 渣/熔池表面下方 250-450 mm
- 攪拌: 適度氬氣攪拌以均質化
包裝與物流 – 碳芯線
包裝選項
- 線軸: 重型鋼製線軸,每軸 1000-1500 kg。
- 線圈: 帶狀纏繞線圈,用於連續餵料。
- 保護: 以防潮伸縮膜和鋼帶包裹。
- 客製化線軸尺寸: 可配合開卷機規格提供。
物流資訊
| 參數 | 詳情 |
|---|---|
| 最小訂購量 | 10 公噸(試訂單可議) |
| 交貨期 | 訂單確認後 15-20 天 |
| 裝貨港 | 中國主要港口(天津、上海、青島) |
| 運輸選項 | FOB離岸價、CIF到岸價、CFR、DAP |
| 付款條件 | 電匯、即期信用狀 |
下載中心
包芯線供應商 | 矽鈣包芯線價格
包芯線供應商 · 矽鈣包芯線價格
常見問題 – 碳芯線
碳芯線的典型碳回收率是多少? +
回收率範圍為 85% 至 95%,取決於注入深度、熔池溫度和爐渣狀況。正確的餵料操作可最大化產率。
碳線能用於球墨鑄鐵處理嗎? +
是的,它常用於調節球墨鑄鐵生產中的碳當量,尤其是在使用低氮石墨芯時。
你們的碳芯能達到什麼樣的硫含量? +
我們的高純度石墨芯 S ≤0.05%;CPC 芯 S ≤0.05%。可依需求訂製更低硫含量。
你們是否為相同直徑提供不同的芯重? +
當然。Ø13mm 的芯重可在 300-400 g/m 之間客製化。
是否可以委託第三方檢驗在出貨前檢查品質? +
當然,我們支持由 SGS 和 BV 等國際公認的品質檢驗機構進行第三方檢驗,以在出貨前驗證產品品質。檢驗涵蓋產品外觀、稱重、尺寸和化學成分分析。整個檢驗過程將以照片和書面記錄存檔,並與最終檢驗報告一併提供給您。這確保您對產品品質無後顧之憂。
碳芯線對濕氣敏感嗎? +
碳本身不吸濕,但鋼皮可能會生鏽。請存放於乾燥環境以保持線材品質。
為何選擇我們的包芯線
20+ 年經驗
專精於鐵合金生產,具備深厚的行業知識
嚴格的品質管控
每批檢測以確保成分和性能一致
全球運送
可靠的物流網絡確保全球準時交付
品質與生產展示
探索我們的品質管控流程、生產設施和客戶互動
不同包芯線比較
正在載入產品概覽...